25
7月
プラスチック射出成形プロセスでは、製品のさまざまな条件に適用される多くの種類のプラスチックがあります。 ただし、プラスチック射出プロセスでは、熱可塑性プラスチックの一部の特性が低下したり、製品の要件を満たすことができない場合があります。したがって、製造における添加剤の適用は、プラスチックにより最適な特性を与えるのに役立ちます。プラスチック添加剤は、処理中に失われた特性を安定化または強化するのに役立つ材料の複雑な混合物です。 添加剤を混合することで、プラスチックをより安全に、よりきれいに、より硬く、よりカラフルにすることができます。
どのような添加剤の適用がプラスチックの特性を改善しますか
基本的に、射出成形によってプラスチック製品を製造する目的は、完成品の品質を損なったり低下させたりすることなく、熱可塑性分子を組織化して新しい形状に再成形することです。 処理中にプラスチックの特性が大きく変化すると、添加剤がこれらの問題の解決に役立ちます。
混合プロセスで樹脂と添加剤を混合することにより、達成するプラスチックの物理的、熱的、電気的伝導性、または美的特性を変えるのに役立ちます。 今日、市場には何千もの添加剤があります。 射出成形プロセスで使用される最も一般的な添加剤の用途のいくつかを次に示します。
着色剤:製品に色、蛍光やパターンなどの特殊効果を追加するために使用されます。
抗菌性:食品に関連する又は何度も再利用される製品の表面にバクテリア、カビの蓄積を制御するために使用されます。材料が微生物の攻撃を受けやすく、変色、臭気の喪失、美観の喪失、電気絶縁の喪失、衛生状態、および材料全体の機械的特性の喪失をもたらす可能性があるプラスチック材料の劣化を防ぐのに役立ちます。
帯電防止:静電気を減らすために使用され、電子機器や工業製品で一般的に使用されます。
UVスタビライザー:プラスチックの機械的特性を太陽から保護し、紫外線の吸収を最小限に抑えるために使用されます。
可塑剤と繊維:プラスチックをより柔らかく、より柔軟で、より展性のあるものにするために使用され、プラスチック繊維に強度と剛性を追加します。
難燃剤:製品を耐火性にするため、またはプラスチック製品の燃焼の可能性を排除するため、または燃焼プロセスを遅くするために使用されます。
蛍光増白剤:白色度を改善するために使用されます。
外部潤滑剤:処理中のプラスチックまたは金型への損傷を避けるため。 材料に使用するか、機械に直接使用して、損傷することなく取り扱うことができます。
酸化防止剤:酸素と反応性ポリマーの「酸化」を防ぐのに役立ちます。 酸化は、衝撃強度の低下、伸び、表面のひび割れ、変色を引き起こす可能性があります。 酸化防止剤は、樹脂が高温で処理されるときの熱酸化反応と、樹脂が紫外線にさらされるときの光酸化プロセスを防ぐのに役立ちます。
生分解性:プラスチックをより柔らかく、より柔軟にし、製品の分解性を高めるために使用されます。
フィラー:硬度を向上させたり、材料のコストを削減するために使用される天然物質です。通常、ミネラルベースのフィラーは、樹脂の全体的な「質量」を増加させます。
熱安定剤:処理中のポリマーの劣化を防ぎます。 この処理により、材料メーカーが推奨する温度よりも高い温度になることがよくあります。この場合、熱安定剤がポリマーの分子構造の破壊を防ぎます。
添加剤適用のメリット
添加剤が熱可塑性プラスチックにもたらす利点のリストは次のとおりです。
製造コストの節約:添加剤は製品の寿命を延ばし、性能を向上させます。 プラスチック材料の処理時間と保管を削減するために、成形前または成形中に添加剤を組み込むことができます。
安全性の向上:主に繊維や難燃剤などの添加剤は、衝突時の安全性を高め、家庭や企業での火災のリスクを軽減します。
製品の美観を向上させる:添加剤は、プラスチック製品に新しい形状やパターンを作成したり、伸ばしたり、磨いたり、傷を減らしたり、成形プロセスで残ったマークを隠したりするのに役立ちます。
よりクリーンな製品:医療分野では、プラスチックは低毒性、柔軟性、透明性、および高い衛生要件を備えた保存を必要とします。 したがって、一部の樹脂は、安定性と抗菌性を高めるために添加剤を使用する必要があります。 一般的な添加剤には、安定剤、繊維、可塑剤が含まれます。
寿命を延ばします:天然素材は経年劣化し、継続使用や電流による光、熱、天候、傷みなど多くの条件にさらされます。 添加剤は、これらのタイプの状態から目に見えない保護を提供します。
偽造防止:メーカーやブランド所有者が紫外線や紫の光を吸収する蛍光増白剤を使用して偽造品と戦う方法はたくさんあります。 次に、このエネルギーをより高い波長、通常は青色光で再放出します。
Duy Tan Precision Mold Co.、Ltd.は、プラスチック射出成形金型の製造に20年以上の経験があります。... read more

13
5月
2プレートモールドコンセプト
コンセプト:金型はプラスチック製品を成形するための装置です。 必要な数の射出成形サイクルで使用できるように設計されています。 構造の面では、金型は一緒に組み立てられた多くの部品のクラスターです。 製品を成形するためにプラスチックが注入され、冷却されて押出される場所。
2プレート金型は代表的な金型であり、構造がシンプルなため、製造工程においてもシンプルで信頼性があります。 通常、2プレート金型には可動部品がほとんどありません。 固定プレートと可動プレートを含みます。
2プレート金型の主構造
金型は2つの主要な部分に分かれています:
プラスチック製品の外形を決定する凹部は、金型キャビティ(雌型とも呼ばれます)と呼ばれ、通常、射出成形機の可動プレートに取り付けられます。
プラスチック製品の内部形状を決定する凸部はコア(オス型とも呼ばれます)と呼ばれ、通常、射出成形機の固定プレートに取り付けられます。
コアとキャビティの接触部はパーティングラインと呼ばれます。
製品は、金型の2つの部分の間に形成されます。 これらの2つの部分の間のスペースはプラスチックで充填され、製品の形にします。 成形後のプラスチック製品は冷却され、金型から押し出されます。
2プレート金型構造
射出成形サイクルに従って金型を操作できるようにするため、および成形機で金型操作を操作できるようにするために、金型には他の多くの補助システムが必要です。
固定側取付板:固定金型部品を成形機に固定します
ロケーティングリング:成形機のノズルをノズルシルバーで正しい位置に配置します。
スプルー:樹脂を成形機のノズルからガイドシステムに導きます。
固定型板:キャビティインサートが含まれています。
キャビティインサート:製品を形作るために、コアインサートと一緒になります。
ガイドブッシュ:ガイドネイルと一緒に、金型の開閉プロセスをガイドし、同時に静止状態で位置決めの役割も果たします。
ガイドピン:
可動型板:コアインサートが含まれています。
コアインサート
メインピラー:押し出すシステム用の空きスペースを作成します。
可動側取付板:可動金型部品を成形機に固定します。
エジェクターガイドブッシュ:ガイドピンと一緒に、押し出すシステムはうまく機能します。
エジェクタガイドピン:
サポートピラー:金型を閉じるときの可動型板のサポート。
ワッシャー:プッシャーシステムの製品押し出しプロセス中のストッパーとして機能し、スプリングの安全性を保護します。
リターンピン:システムを元の位置に復元します。
イジェクタープレート下:成形機のエジェクタシリンダーの力に耐えるインジェクタプレート上と一緒に、イジェクターピンに力を伝達し、製品を押し出します。
イジェクタープレート上:テーパーピンセット、テーパーブッシングセット
とともに、製品の共摺りについて精度を高め、金型のずれを回避します。
テーパーブッシングセット
エジェクターピン:製品を突き出します。
入れ子寄せカシブロック:入れ子寄せカシブロックを締めると、2つのインサートが標準角度で配置され、精度が向上します。入れ子寄せカシブロックがない場合、2つのキャビティ間でずれないようにモールドプレートの加工はより複雑になります。
動作原理
ステップ1:金型を閉じます
成型すると、ノズルはスプルー(3)に近づき、ロケーティングリング(2)のおかげで正しい位置に配置されます。
ステップ2:充填します。
溶融したプラスチックは、ノズルからスプルーを介して注入して、ランナーシステムにで入り込んで、すべての金型キャビティを充填します。
ステップ3:製品を冷却して成形します。
すべての空洞を充填した後、成形機は型閉プロセスをそのまま維持します。 このとき、製品は冷却システムによって冷却されます(冷却プロセスは成形プロセス全体で行われます)。
ステップ4:型を開き、製品を押し出します。
金型にプラスチックを充填した後、機械は金型を分離し、製品を取り出すプロセスのためのスペースを作成します。 このとき、機械の製品エジェクタシリンダがエジェクタプレート(17)に力を加え、エジェクタプレートがエジェクターピン(21)を押し出し、エジェクターピンが製品を押し出します。 製品を突き出した後、エジェクタシステムはスプリングによって、部分的に戻しますが、元の位置ではなく、まだギャップがあります。
ステップ5:金型を閉じ、新しいサイクルを継続します。
プレスが金型を閉じると、モールドプレートが力を加えてリターンピン(16)を押し、リターンピンがエジェクタプレートに力を加えてエジェクタシステムを元の位置に押します。 新しいプレスサイクルを続けます。
2プレートモールドのメリット
シンプルな構造で、生産時の操作が簡単です。
他の金型に比べて金型の製造コストが低くなります。
シンプルな構造、長い金型寿命、メンテナンスと修理が少ない。
短いサイクルタイム。
2プレート金型の場合、ゲートの位置と形状を選択しやすくなります。
大量生産の場合は、コストと時間を節約します。
デメリット
ランナーは製品と一緒に落とされます。 したがって、成形プロセスが完了したら、製品のランナーを取り除く必要があります。
ゲート位置が限られているため、大型製品の成形が困難です。
ゲート位置の選択は限られているため、樹脂は通常、製品の側面と外側から注入されます。
結論:
これは最も基本的で一般的なタイプの金型であり、前部金型と後部金型の2つの部分のみで、その上に1つ以上のキャビティとコアがあります。 下記の5つの主要なシステムで構成されています:
位置決めおよびガイドシステム
プラスチック供給システム
製品エジェクタシステム
冷却システム
エア排気システム
他の金型と比較して、成形プロセス、美観、製品量に対応できる場合は、2プレート金型が推奨されることがよくあります。 より大きな製品の場合、射出プロセスを確実にするために3プレート金型がよく使用されます。
read more

10
5月
コールドランナー射出成形システムとは何ですか?
コールドランナーシステムは、成形機のノズルからスプルー、ランナー、ゲートを通り、プラスチックの流れに熱の影響を与えることなく金型キャビティに入る熱可塑性プラスチックの通路です。 金型が冷却されたとき; 通路内でプラスチックも冷却され、金型上の流路のように成形され、 製品と共に取り出されます。
スプルー、ランナー、ゲート
スプルー( Sprue )
スプルーは、射出成形機のノズルへの直接接続であり、ノズルへランナーを介して熱可塑性プラスチックを供給し、金型のキャビティに流入します。製品が金型から排出された後、ランナーは手動で切断され、2プレート金型の場合は金型から取り外され、3プレート金型の場合は金型を開くときに分離されます。廃プラスチックを可能な限り制限するために、設計エンジニアはシャフトの直径をできるだけ小さく、できるだけ短くしましたが、キャビティを充填し、品質の問題を回避するのに十分な大きさにしました。
ランナー
射出成型のおいて溶けた樹脂が製品部まで流れる道のことをランナーという。スプルーと同様に、ランナーの直径はできるだけ小さく、できるだけ短くしますが、キャビテイーを充填するのに十分な大きさです。
ゲート
ゲートは、メインランナーと金型キャビティの間の狭い交差点です。 これは、溶けた樹脂がキャビティに入るポイントです。
ゲートの位置は、プラスチック製品の性能と品質にとって非常に重要です。 プラスチック製品を見るとき、切除後のゲートの跡が見える。多くの場合、それは製品の美観に直接影響します。
2プレート金型のコールドランナーシステム
2プレート金型のコールドランナーシステムは、通常、すべての金型の中で最も単純で費用効果が高いように設計されています。 その結果、一般的に、3プレート金型よりもリードタイムが速く、サイクルが短くなります。
2プレート金型では、スプルー、ランナー、ゲート、およびキャビティはすべて金型の片側にあります。 このタイプの金型の最大の欠点は、製品を射出成型した後にランナーを手動で切断する必要があることです。
3プレート金型のコールドランナーシステム
3プレート金型と2プレート金型の唯一の違いは、金型を3つの別々の部分に分割する3プレート金型の構造にランナープレートが追加されていることです。
3プレート金型の主な利点は、成形プロセスが完了したときにランナー部分とプラスチック製品を分離するのに役立つことです。 製造プロセス後に製造業者が余分な樹脂を手動で切断する必要がないようにします。 3プレート金型は、エンジニアにゲートの配置の選択肢を提供し、交換可能な場合、ホットランナー金型に代わる低コストの代替品です。
ただし、3板金型は構造が複雑なため、他の金型に比べてサイクルが長くて、樹脂の流れの道も長くなり、より多くの原材料を無駄にします。
コールドランナーシステムのメリット
今日のホットランナーシステムは、操作およびプラスチック製造プロセスで多くの利点を提供しますが、コールドランナー金型には、製造プロセス中に変更するのが難しい利点もあります。
さまざまな樹脂で使用可能:ホットランナー金型では使用できない感熱性樹脂が多数あります。
使いやすい
低い生産およびメンテナンスコスト:これらのシステムは、ホットランナーシステムよりもはるかに複雑ではありません。
より簡単/より迅速な色の変更:流れの道に保持された余分な材料は、成形品とともに冷却および排出されるため、色と材料を変更するときに、金型から前材料を排出する時間を無駄にしません。
コールドランナーシステムのデメリット
コールドオペレーティングシステムのコストは低くなる可能性がありますが、最終製品と総所有コストを考慮する必要があるという制限があります。
サイクルタイムの短縮:大量生産では、部品あたりのコストがホットランナー金型よりも高くなります
廃プラスチックと手作業の増加:2プレート金型では、成形後に切断が必要になり、大きな跡が残る可能性があります。 プレートダイが3つある場合、ランナーは自動的にカットされ、ゲートの跡が小さくなります。 いずれにせよ、どちらのタイプの金型も原材料の無駄につながります。
製品のデザインと美観に関する制限
結論
コールドランナーシステムは、少量から中量の生産、低い初期投資を必要とする製品に適しており、ホットランナーシステムがまだできない感熱性プラスチックに使用されます。
連絡先
DuyTan Mold., Ltd
Hotline : +84 28... read more
23
5月
ゲートとは何ですか?
ゲートは、メインチャネルと金型キャビティの間の狭い交差点です。 これは、溶融プラスチックが金型キャビティに流入するポイントです。 注入された溶融プラスチックは金型キャビティ内で固化して製品を形成しますが、プラスチックはゲートでも固化するため、製品にプラスチックが残ります。 したがって、このプラスチック部品を取り外して、2プレート金型で手動切断するか、3プレート金型で自動切断して完成品を得る必要があります。 プラスチック製品からゲートを取り外した後、取り外した場所に跡が残ります。
ゲートは、製品と材料に応じて、キャビティ周辺のさまざまなポイントに配置できます。 それらは、丸い、平らな、いくつかは細いくなっている、いくつかは一定の直径を維持するなど、さまざまな形状を持つことができます。
ゲートの種類と位置が重要なのはなぜですか?
ゲート(Gate)は、全体的なサイクル時間、金型のコスト、及びプラスチック製品の美的仕上げに影響を与える可能性があります。 したがって、金型を作成する場合、エンジニアは金型を設計する前に、ゲートのタイプとゲートの位置を決定する必要があります。
金型キャビティに入る材料のゲート位置とゲートを決定すると、射出圧力とプラスチック溶融温度に影響を与える可能性があります。これは、金型キャビティ内のプラスチック充填に大きな影響を与えます。 小さなゲートは、金型キャビティへの射出圧力を増加させ、背圧を引き起こし、ゲートの周囲にフローマークを形成する可能性があります。
ゲートは、エジェクターピンの位置から安全な距離に配置する必要もあります。 流れを促進し、製品の欠陥を防ぐために、理想的な位置は大きな肉厚がある箇所の近くです。
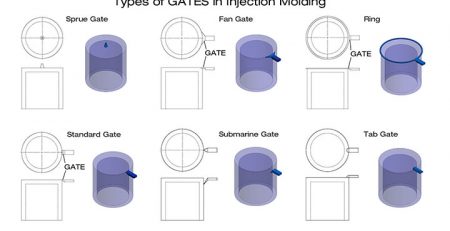
タイプ 1:サブマリンゲート(Submarine Gate)
サブマリンゲートは、2プレート金型で使用される射出成形ゲートタイプです。サブマリンゲートは通常、射出成形金型を効率的に充填できるように角に配置されます。 サドマリンゲートは、ABS(アクリロニトリルブタジ
エンスチレン)、ポリプロピレン(PP)、低密度ポリエチレン(LDPE)、高密度ポリエチレン(HDPE)などのいくつかのプラスチックに適しています。
タイプ2:カシューゲート(Cashew gate)
カシューゲートは、ゲートの取り外し中に変形する可能性のある製品に一般的に使用されます。 カシューゲートは、標準のサブマリンゲートでは接続できない射出成形金型の難しい箇所にアクセスできます。 このタイプのゲートは、プラスチックのタイプによって制限されません。
タイプ3:エッジゲート(Edge Gate)
エッジゲートは、最も単純に設計されたゲートタイプです。 エッジゲートは、製品の厚い部分のエッジに使用されます。 射出成形後に沈み跡や表面欠陥を残しません。 エッジゲートはプラスチックの高い特性を必要とせず、射出成形プロセスを最適化するための設計が単純な場合に適しています。
タイプ4:スプルーゲート(ダイレクトゲート)
ダイレクトゲートはシンプルゲートタイプで、射出成形で一般的に使用されています。 それは、射出成形中の圧力解放を可能にする円錐を備えた円形の断面を持っています。... read more
06
4月
3プレート金型
コンセプト:3プレート金型はコールドランナーシステムを使用した射出成形金型で、ランナーは2つの平面に配置され、金型を開くときに、製品を取り出すための開口部とランナーを取得するためのもう1つの開口部があります。 したがって、プッシュシステムを使用して製品とランナーを金型から取り出す場合は、2つのシステムを配置する必要があり、金型構造は2プレート金型よりも複雑で大きくなります。 3プレート金型は、ランナーを自動で切り離し製品を取り出せます。 複数のゲートを必要とする大型製品又は複数のゲートを必要とするマルチキャビティ金型の場合、3プレート金型を使用できます。
3プレート金型の構造
このタイプの金型を構成している3つの主要な部品は次のとおりです。
1. 固定側型板は成型機の固定板に取り付けられています。
2. キャビティプレートは他の2つのメインプレートにリンクされています。
3. 可動側型板は機械の可動板に取り付けられています。
1
サブ固定側取付板
16
ガイドブッシュ
2
固定側取付板
17
サポートピン
3
ランナーストリッパープレート
18
プーラーボルト
4
固定型板
19
ストッパーボルト
5
ストリッパープレート
20
エジェクタガイドピン
6
可動型板
21
リターンピン
7
バックアッププレート
22
ランナーエジェクションセット
8
スペーサーブロック
23
ランナーロックピン
9
インジェクタプレート上
24
ランナーロックピン用ブッシュ
10
インジェクタープレート下
25
ガイドブッシュ
11
ベースクランプ板
26
スプルーブッシュガイド
12
キャビティインサート
27
スプルーブッシュ
13
エジェクターブッシュ
28
ロケーティングリング
14
コアインサート
29
テーパー位置止めセット
15
ガイドピン
30
プラロック
動作原理
ステップ1:金型を閉じて、樹脂を製品に流入します。
ステップ2:金型を開く:型を開くとき、キャビティプレートが4つのプラロック(30)(パーティングロック)によってストリッパープレートに保持されるため、ランナーを含む側が最初に開きます。ランナーはランナーロックピンによって取り出せます。
金型は開き続け、プーラーボルト(18)のツバがパーティング面に接触します。このとき、パーティング面は分離できず、固定側取付板のクリアランスに沿ってストッパーボルト(19)を引っ張ります。固定側取付板とランナーロック板との接触面が開いており、開くとランナーロックピンが内側に引っ込み、ランナーストリッパープレートをブロックするため、ランナーがランナーロックピンから切り離します。
ステップ3:ランナーエジェクターピンは、スプリングの力でランナーを突き出します。
ステップ4:可動型板は開き続けて、サポートピンのブロッキングナットがパーティング面に作用します。この力は、プラロックの保持力よりも大きくなります。
ステップ5:プッシャーシステムが2つのインジェクタープレートを押し上げ、これら2つのプレートがエジェクタガイドピン上をスライドし、リターンピンを持ってきて、インジェクタープレートに衝撃を与え、製品を突き出します。
ステップ6:可動型板が閉じ、閉じる前にプッシュシステムが撤退し、次にスプリングが2つのインジェクタープレートを押してストリッパープレートを引き戻し、金型が閉じて新しいサイクルを実行します。
3プレートモールドのメリットとデメリット
2プレート金型と比較した3プレート金型のメリット
メリット
デメリット
+ ゲートの位置を簡単に選択できます。
+ 3プレート金型は通常金属プラグを使用しているため、組バラシが容易です。
+ 製品とランナーは分離されています。
+ 複雑な製品を生産できます。
+ 製造コストは2プレート金型よりも高い 。
+ 長い射出成形サイクル。
+ 成形機は大きなストロークが必要です。
+ 複雑な構造の金型、2プレート金型よりも耐久性が低い。
ホットランナー金型と比較した3プレート金型のメリットとデメリット
メリット
デメリット
• ホットランナーよりも安価に製造します。
• ホットランナーよりも故障する可能性が低い。
• 熱に弱い材料はより分解しにくい 。
• プラスチック素材の交換が簡単
• より長いサイクルタイム 。
• 成形工程後に樹脂ラインを処理する必要があります。
• より大きな射出圧力。
Duy Tan Mold会社の3プレート金型。
Duy Tan Mold Co.、Ltd.は、プラスチック射出成形金型の製造に20年以上の経験があります。 化粧品、医療、工業製品のキャップに3プレート金型技術を適用し、成形後の作業における投資と人件費を企業が最適化するできるよう支援します。
栄養補助食品容器用3プレート金型
工業品用3プレート金型
試験管キャップを製造する用3プレート金型
連絡先:
Duy Tan Mold Co.,Ltd
Hotline :... read more

28
4月
FMCG市場は絶えず変化して企業は製品のライフサイクルがますます短くなることに対して柔軟に適応する必要がある。生産コストは下がらず高昇しています。したがって、企業は常に利益を最大化するために包装コストを削減することを考えています。
コストを削減するために、パッキングメーカーは、金型生産の量とコストを削減するように技術を絶えず改善しています。そのため、現在のPETボトル生産は、2つの主要な方法に分かれています。それは一段のインジェクションブロー成形プロセスと2段階のインジェクションブロー成形プロセスです。企業は、生産する製品の生産性、形状、サイズ、品質、量に合った方法を選択する必要があります。
以下の詳細につきましては、DuyTan Moldは、これらニ方法の根本的な違いを分析します。
1/ 一段のインジェクションブロー成形プロセスとは?
これは、1台のマシンでプリフォームを作成し、プラスチック製品にプリフォームを吹き込むプロセスです。
一段のインジェクションブロー成形技術による原材料のボトルへの変換は、以下の手順に従います。
PET材料を乾燥する。
各種のプリフォームの製品を成形するために、ノズルを通してプリフォーム成型の金型に原材料を溶解して射出する。
射出した製品を120°Cの温度まで冷却する
プリフォームモールドからブローモールドにまだ暖かい内、プリフォームを移し、ボトルをプローするプロセスを行いましたます。
一段の金型吹き出しプロセスの利点と応用
1台の機械でワークを成型してボトルを吹き付けるプロセス、また、製品の熱を加熱し保持するプロセスは表面および他の物体に接触されないまたは衝突しない閉じたプロセスで行われるため、製品は、汚れなしで、そのまま、光沢のある表面を維持することができます。それは、綺麗な製品を要求し、市場で高い販売価格を持っている製品を生産するために適しています。化粧品容器、エッセンシャルオイル、ボディケアなどの化粧品業界で最も適用されています.PET、PP、HDPE、PCなどの色々な材料でボトルを製造することが可能です。
一段のインジェクションブロー成形プロセスの利点は、以下の通りです。
コンパクトで柔軟なシステムです。
吹き出されたボトルは汚れが付かない、また、傷が付かない。
小量または中量があるプロジェクトに適しています。
半製品を保管する必要がないため、数量及びプリフォームの生産プロセスを制御できる。
元のスクリューを制御できる。
2段階のインジェクションブロー成形より複雑な形状をプロー成形しやすい。
一段階のインジェクションブロー成形プロセスの欠点
プロー成型する前にプリフォームの品質チェックを行うことは困難です。
したがって、オペレータは、インジェクション及びプロー中に発生する欠陥を制御するためにインジェクション及びプローすることについて把握が必要です。
この方法は、インジェクションやプロー成形の両方のためのより多くの周辺機器を必要とし、気候により影響を受けやすく、ボトルを入れるためにより多くの面積を必要とします。
長いサイクル時間。
様々なボトルでプリフォームデザインの柔軟性を制限する。
小型製品に適している。
機械オペレーターは、インジェクションとプロー成形の両方に技術的な専門知識を持っている必要があります。
インジェクション金型やプロー金型は、別の工程により最高の効率を達成できません。
2/ 2段階のインジェクションブロー成形プロセスとは?
この方法では、プロフォームは、成型機と成型金型によって作成され、その後プリフォームが冷却され、半製品として保管されます。ボトルを製造する必要がある場合、プリフォームはボトルのプロー温度まで再び加熱され、ボトルのプロープロセスに移します。
PET のプラスチックを乾燥する。
金型に原料を射出して成型する。
金型を冷却し製品を取る。
PETのプリフォームを室温まで冷却する
半製品の処理と保管する。
プリフォームをプロー機械に移し、再加熱する。
ボトルをプローするプロセスを行う。
2段階の金型吹き込みプロセスの利点
再加熱中には加熱位置、加熱範囲、加熱冷却能力等は、様々なボトル形状とPETのプリフォーム形状に合わせて調整することができます。そして、均等な厚さのボトルを作成するために、プリフォームを均一に伸ばす。そのため、飲料水のボトルや炭酸飲料のボトルなど、高効率で軽量で費用対効果の高いボトルの製造に適しています。ボトルメーカーは、必ずしもプリフォーム金型に投資するわけではありませんが、低数量とき、コストを節約するために市場で既存プリフォームを購入することができます。ブロ機械は、工場の充填ラインに統合することもできます。さらに、分離のことは、メーカーが事前にプリフォームを生産し、在庫または次の営業シーズンを待っている間、別々のプリフォームを取引することができる製品の季節特性を最適化するのに役立ちます。
生産プロセスに柔軟性。
短いサイクル時間。
プロセスはいつでも停止できます。
丸いボトルと比べてより良い肉厚さ。
プリフォームとボトルは別売れる。
大量で生産する
2段階の金型吹き込みプロセスの欠点
インジェクションとプローのステップは別々であるため、ボトルプリフォームは、プローする前に保管せれ、輸送され、および調整される。プローした後もまだ見える衝撃により、プリフォームの表面が傷つくることがある。
再加熱時の内部温度と外部温度の差が大きいため、薄い形状ボトル、正方形ボトル、ハンドル付きのボトルなどのボトルを製造することが困難になります。
高いメンテナンスコスト。
大きな床面積が必要です。
ボトルに傷が生じる可能性がある。
プリフォームの製造中の潜在的な損傷: プリフォームでエラーは、製造プロセスに大きな影響を与える可能性があります。
総括
以上の2 つの生産プロセスの利点と欠点を分析した後、企業に適した生産プロセスは、主に各企業の製品品質と生産数量に依存します。
製品により、金型の開発では、企業は数量を推定し、適切な数の金型を計算する必要があります。Duy Tan Precision Mold Companyでは、一流の信頼的な国際機関の訓練を受けた一流の専門家で25年以上の発展を経ちました。弊社は貴社の金型の問題に関する包括的なソリューションとアドバイスを提供します。
read more

01
12月
一般的な種類のプラスチックを区別する
プラスチックは、多種多様な製品の製造に使用される必須成分です。 いくつかの物品は、ペットボトル、くし、飲料用容器などプラスチックで作られる。プラスチックを使用する場合、ユーザーとメーカーは、適切な目的で使用するために、使用されるプラスチックの種類を明確に確定する必要があります。 普通、製品には特定の識別番号(SPIコード)が割り当てられますが、製品にプラスチックの種類が記載されていない場合があり、ユーザーがそれらを区別するのが困難になります。
下記の記事DuyTanMoldは、「様々な種類のプラスチックをどのように区別しますか?」という質問に答えます。
プラスチック製品でリサイクルシンボルよる区別する
ほとんどのプラスチック製品のプラスチック表面の下側または上側には、3つの矢印の三角形のリサイクルシンボルの内側に少数があります。 この番号は、ユーザーが製品のプラスチックの種類を簡単に識別できるようにします。 プラスチックの種類ごとに、一つの分子または様々な分子のセットで構成されています。 プラスチックがリサイクルされるとき、様々な分子は混合されません。このため、 様々な種類のプラスチックを別々に分離される必要がある。リサイクル番号は、様々な種類のプラスチックを分類するための統一された方法であり、リサイクル業者が分類プロセスを行うのに役立ちます。
この記号は、国際標準化機構(ASTM)によって発行された樹脂識別コード(Resin Identification code-RIC)と呼ばれます。 これに対応して、三角形に1〜7の数字が表示され、それぞれの数字は異なる意味を表します。 これは、ペットボトルを構成するプラスチックの種類を表す番号記号です。
ポリエチレンテレフタレート(PETE又はPET)
用途:PETは、コンシューマ向け製品で最も一般的に使用されているプラスチックの1つであり、ほとんどのウォーターボトル、ボトル、及び一部の包装にあります。
安全性のレベル:ペットボトルは食品や飲料に安全であると考えられています。科学者はペットボトルを1回だけ使用することを推奨しています。未処理の再利用を繰り返すと、細菌汚染や発がん性物質(antimonyとphthalates)の放出を引き起こす可能性があります。
リサイクル可能性:PETは、ボトルからボトルへ (bottle-to-bottle) 完全にリサイクル可能な材料です。
一般的にリサイクルPETから作られる製品には、新しいペットボトル、カーペット、衣類、工業用ベルト、ロープ、自動車部品、コートのフィラー、冬の寝袋、建材、保護パッケージが含まれます。
高密度ポリエチレン(HDPE)
用途:石油から作られたHDPEは、「アルカセン」または「ポリエチレン」と呼ばれることもあります。 高密度プラスチックとして、HDPEはプラスチックボトル、水道管、コンベヤーベルト、化粧品包装、化学薬品、屋外工具の製造に使用されています。
安全性のレベル:高密度HDPEは非常に優れた耐摩耗性を備えています。 HDPE製品は低温と高温の両方に耐えるため、様々な気象条件で使用できます。 彼らは多くの過酷な化学物質に耐えることができます。 これは、ユーザーにとって最も安全なプラスチックの1つです。
リサイクル可能性:HDPEはほとんど生分解性がなく、自然環境に危険な物質を生成しません。彼らは完全にリサイクルして、バージンプラスチックとして使用できます。
ポリ塩化ビニル(PVC)
用途:PVCは、ポリエチレンやポリプロピレンに次いで、世界で3番目に広く生産されている合成プラスチックポリマーです。 PVCの硬質フォームは、パイプ路線やドアや窓などの建設、ボトルの生産、非食品包装、磁気カードや銀行カードなどのカードなどのアプリケーションで使用されます。
安全性のレベル:PVCには、phthalates、鉛、cadmium・或いはorganotinsなどの危険な化学添加物が含まれており、健康に影響を与える可能性があります。 これらの有毒な添加物は、時間の経過とともに空気中に逃げるか蒸発するか可能性があり、ユーザー、特に子供に危険をもたらします。
リサイクル可能性:PVCはリサイクルがほぼ不可能です。 したがって、PVCの使用をできるだけ制限する必要があります。
低密度ポリエチレン(LDPE)
用途:LDPEは、様々な容器、ディスペンシングボトル、薬品・化粧品容器用ボトル、ストロー、ビニール袋の製造に広く使用されています。 ビニール袋として最も一般的に使用されます
安全性のレベル:LDPEは化学的に耐性があり、細菌汚染の影響を受けにくく、様々な温度で食品を保存するために使用した場合に有害な毒素を漏らしません。... read more

10
2月
ホットランナーシステムとは何ですか?
別名「ランナーレス成形」とも呼ばれるホットランナーは、射出式の成形金型で使用される電気で加熱チャネルのシステムです。プラスチック射出成形金型キャビティに直接射出するために、樹脂が流れる内部が常に溶融状態に保つことを目指します。ホットランナーシステム配置の金型はホットランナー金型と呼ばれ、金型の不可欠な部分であるプラスチック射出成形金型に直接取り付けられます。金型内の温度は、プラスチック製品の射出成形中に一定の温度を作り出すのに役立つコントローラー(Controllers)によって制御されます。
ホットランナーシステムの構造
ホットランナーシステムは、スプルーブッシング(Sprue bushing)、ノズルまで樹脂を分岐させる(マニホールド)、ノズル(Nozzle)、ゲート(Gate)のコンポーネントで構成されています。
スプルーブッシング(Sprue bushing)
スプルーブッシングは、機械のノズルからマニホールドまでのプラスチックを助ける部分です。 流路システムで均一な熱を確保するために、このノズルでも、プラスチックは熱流路システムの他の部分と同じ方法で加熱及び制御する必要があります。 このゾーンの温度が高温に敏感な材料に対して低すぎる場合、製品の表面は高品質を達しません。
機能:
成形機会のノズルに接続します。
機械からノズルに接続する流れシステムを密閉します。
必要に応じて圧力を下げます。
必要に応じて、可塑性樹脂流れをフィルタリングします。
ノズルまで樹脂を分岐させる(マニホールド)
マニホールドは、複数のノズルを介した間接射出の場合に使用されます。マニホールドは、機械の高温分岐から金型のキャビティまでのプラスチック分配プレートとして機能します。
機能
可塑性樹脂流れを輸送及び配布します。
射出中は樹脂温度を一定に保ちます。
樹脂流れへの圧力を伝達する。
ノズル(Nozzle)
ノズルはホットランナーシステムの最終的な位置であり、ゲートへの熱伝導体で構成されています。ゲートは、流路から金型キャビティに可塑性樹脂を供給する役割を果たします。
機能
ゲートに可塑性樹脂を供給します。
射出中は樹脂温度を一定に保ちます。
ゲート(Gate)
機能
金型キャビティに可塑性樹脂を供給します。
金型キャビティへの樹脂流路を維持します。
樹脂の流れを止めます。
オープンゲート(Open Gate)
結晶性及びアモルファスプラスチック材料に使用できます。オープンゲートで注意すべき仕様:ゲート直径、ゲートの冷却ゾーン、及び部品の品質を最適化するためのゲート先端部の温度制御。 オーペン方式のゲート(Open)は、部品の表面に小さな跡を残します。 この跡のサイズは、ゲートの形状と材料特性に直接関係しています。
オープンゲートを使用したシステム構造
1. Locating Ring
2. Socket Head Cap Bolt
3. Bolt Manifold Plate
4. Bolt Cavity... read more
18
5月
プラスチック材料の乾燥は、射出成形プロセスの重要な部分です。
プラスチック材料には、吸水・吸湿が著しく、製品に不具歪を発生する可能性が有り、材料乾燥は、最小限に抑えるか、排除するのに役立ちます。 プラスチック材料の吸水・吸湿の程度は、樹脂の種類と材料の特定の用途に基づいて決定されます。
DuytanMoldは、プラスチック材料に吸水・吸湿の影響と、生産プロセスを実行する前に材料を処理する方法を分析します。
プラスチック材料の乾燥:材料及び周囲の環境と湿度の違いに基づいて、熱を使用して原材料に対して水分量を減らすプロセスです。
*吸水率の高い樹脂と低い樹脂を区別します。
表A1
プラスチックの種類ごとに吸水率の程度が違います。
高い吸水性樹脂(表A1)
ナイロン、ABS、アクリル、PET、PBT、ポリウレタン、ポリカーボネートおよび他の多くが含まれます。
材料チップは、分子に対する環境の影響を直接受けます。
樹脂の環境と湿度の違いにより、各材料に対して適正な除湿工程を行う必要が発生する。
吸水性の特定
環境の湿度が高い事により影響がある。
湿度はプラスチックの分子構造に影響を与える。
乾燥後は迅速に取り扱う必要がある。
低い吸水性樹脂(表A1)
PVC、ポリプロピレン、ポリスチレン、ポリエチレン、および他の多くが含まれます。
これらの樹脂は、チップ内部に僅かしか吸湿しません。ただし、チップの表面に付着する湿気があり、多湿の環境に触れる時、表面の湿気を取り除くために熱を使用する必要があります。以下は、低い吸水性樹脂の特性です。
低い吸湿性の特性
湿気はチップ表面にのみ存在する。
プラスチックの湿気は、空気の湿度に影響を受ける。
熱と空気で容易に除水できる。
プラスチック材料を乾燥させないときに発生する問題
射出成形プロセスを実行する前に、プラスチックから水分が確実に除去されるように乾燥させる必要があります。
樹脂チップが処理前に乾燥されていない場合、水分は高温で溶融してるポリマーと反応し、ポリマーの分子構造に変化を引き起こします。
この化学反応は加水分解と呼ばれ、以下の結果になります。
劣った物理的特性のある製品: 衝撃強度と弾性強度が低下する。
射出効率の低下。
外観の問題:湿気が原因でシルバー・ストリークが現れ、ゲートの周辺に流動痕跡が発生し廃棄の割合を増やし、成型品の品質を低下させる。
乾燥の利点
美観上の問題を防ぐ:色むら、シルバー、ガスなど。
加水分解の防止:化学反応により分子の結合が切断され、材料の共有結合が減少し、特性が大幅に低下する。
製品損傷の防止:乾燥時に、成形する事に適した材料乾燥が達成されない場合、製品の損傷や構造的破損が発生する可能性がある。
プラスチックの乾燥温度と乾燥時間
各素材の乾燥温度と乾燥時間は違い、生産担当者は各材料の特性をよく理解する必要がある。
*乾燥時間と乾燥温度表(表A2)
総括
プラスチックの吸湿性は、高吸水性プラスチックと弱吸水性プラスチックの2つのタイプに分けられます。(表A1)ただし、製造プロセスでは、湿気がこれらの樹脂の両方に影響を与え、プラスチック加工プロセスに直接影響を及ぼし、製品の機械的特性と美観を低下させます。したがって、生産担当者は各タイプのプラスチック材料の特性を理解し、適切な処理方法を実施する必要がある。
read more

01
12月
現在、プラスチックは人間の生活のほとんどの物品に存在しています。ソフトドリンクのボトルからビニール袋まで、私たちは毎日プラスチックを見て使用しています。 プラスチック廃棄物は、自然環境で分解するのが非常に困難です。 プラスチックの種類ごとに分解年数が異なり、非常に長い時間、数百年、場合によっては数千年もかかります。 ペットボトルは450年から1000年後に分解し、ストロー、ボトルキャップは100〜500年後に分解し、 歯ブラシは500年後に分解します。
これらの影響は、人々と環境を危険にさらす可能性があります。 また、プラスチックを正しく管理しないと、新しいプラスチックを作成することはリソースの浪費になる可能性があります。 したがって、廃棄物を避けるためにプラスチックを再利用及びリサイクルすることは合理的です。 このため、プラスチックのリサイクルはプラスチック製造に不可欠なプロセスです。
下記の記事では、プラスチックのリサイクルに関連する問題、プラスチックのリサイクルが環境に良い理由を明らかにします。
プラスチックのリサイクルとは何ですか?
概念:プラスチックのリサイクルは、廃プラスチックを収集し、それらを新しく有用なプラスチック製品に変換する方法です。 毎年世界で、年間4億トン以上のプラスチックを生産しています。 プラスチックをリサイクルすることで、この膨大な量のプラスチックが無駄にならないようになります。 代わりに、他の製品にリサイクルするために処理されます。
プラスチックリサイクルの段階的なプロセス
ステップ1:廃プラスチックを収集する
プラスチックリサイクルの最初のステップは、廃プラスチック製品を収集することです。
この段階で、廃プラスチックはプラスチック分類施設や工場で収集され、廃棄物の収集と分類のプロセスを容易にするために、各家庭は発生源でプラスチックと有機廃棄物を分類する必要があります。ペットボトルが環境に放出されるのを防ぎ、工場や施設が収集しやすくするため。
Quy trình tái chế nhựa
ステップ2:プラスチックを各種に分類する
収集後、リサイクル業者は、収集したプラスチックを施設に送り、そこでプラスチックを種類別に分類します。 それらは色、厚さ及び使用法によって等級分けされます。 このプロセスでは、リサイクル機が材料の特性に基づいてプラスチックを分類します。
通常、プラスチックの種類、色、含有量は、リサイクル業者がプラスチックを分類するための基礎となります。 分類ことは、リサイクル業者がどの材料がどのように関係しているかを知ることができるため、不可欠です。
Phân loại... read more