01
12月
現在、プラスチックは人間の生活のほとんどの物品に存在しています。ソフトドリンクのボトルからビニール袋まで、私たちは毎日プラスチックを見て使用しています。 プラスチック廃棄物は、自然環境で分解するのが非常に困難です。 プラスチックの種類ごとに分解年数が異なり、非常に長い時間、数百年、場合によっては数千年もかかります。 ペットボトルは450年から1000年後に分解し、ストロー、ボトルキャップは100〜500年後に分解し、 歯ブラシは500年後に分解します。
これらの影響は、人々と環境を危険にさらす可能性があります。 また、プラスチックを正しく管理しないと、新しいプラスチックを作成することはリソースの浪費になる可能性があります。 したがって、廃棄物を避けるためにプラスチックを再利用及びリサイクルすることは合理的です。 このため、プラスチックのリサイクルはプラスチック製造に不可欠なプロセスです。
下記の記事では、プラスチックのリサイクルに関連する問題、プラスチックのリサイクルが環境に良い理由を明らかにします。
プラスチックのリサイクルとは何ですか?
概念:プラスチックのリサイクルは、廃プラスチックを収集し、それらを新しく有用なプラスチック製品に変換する方法です。 毎年世界で、年間4億トン以上のプラスチックを生産しています。 プラスチックをリサイクルすることで、この膨大な量のプラスチックが無駄にならないようになります。 代わりに、他の製品にリサイクルするために処理されます。
プラスチックリサイクルの段階的なプロセス
ステップ1:廃プラスチックを収集する
プラスチックリサイクルの最初のステップは、廃プラスチック製品を収集することです。
この段階で、廃プラスチックはプラスチック分類施設や工場で収集され、廃棄物の収集と分類のプロセスを容易にするために、各家庭は発生源でプラスチックと有機廃棄物を分類する必要があります。ペットボトルが環境に放出されるのを防ぎ、工場や施設が収集しやすくするため。
Quy trình tái chế nhựa
ステップ2:プラスチックを各種に分類する
収集後、リサイクル業者は、収集したプラスチックを施設に送り、そこでプラスチックを種類別に分類します。 それらは色、厚さ及び使用法によって等級分けされます。 このプロセスでは、リサイクル機が材料の特性に基づいてプラスチックを分類します。
通常、プラスチックの種類、色、含有量は、リサイクル業者がプラスチックを分類するための基礎となります。 分類ことは、リサイクル業者がどの材料がどのように関係しているかを知ることができるため、不可欠です。
Phân loại... read more

10
5月
コールドランナー射出成形システムとは何ですか?
コールドランナーシステムは、成形機のノズルからスプルー、ランナー、ゲートを通り、プラスチックの流れに熱の影響を与えることなく金型キャビティに入る熱可塑性プラスチックの通路です。 金型が冷却されたとき; 通路内でプラスチックも冷却され、金型上の流路のように成形され、 製品と共に取り出されます。
スプルー、ランナー、ゲート
スプルー( Sprue )
スプルーは、射出成形機のノズルへの直接接続であり、ノズルへランナーを介して熱可塑性プラスチックを供給し、金型のキャビティに流入します。製品が金型から排出された後、ランナーは手動で切断され、2プレート金型の場合は金型から取り外され、3プレート金型の場合は金型を開くときに分離されます。廃プラスチックを可能な限り制限するために、設計エンジニアはシャフトの直径をできるだけ小さく、できるだけ短くしましたが、キャビティを充填し、品質の問題を回避するのに十分な大きさにしました。
ランナー
射出成型のおいて溶けた樹脂が製品部まで流れる道のことをランナーという。スプルーと同様に、ランナーの直径はできるだけ小さく、できるだけ短くしますが、キャビテイーを充填するのに十分な大きさです。
ゲート
ゲートは、メインランナーと金型キャビティの間の狭い交差点です。 これは、溶けた樹脂がキャビティに入るポイントです。
ゲートの位置は、プラスチック製品の性能と品質にとって非常に重要です。 プラスチック製品を見るとき、切除後のゲートの跡が見える。多くの場合、それは製品の美観に直接影響します。
2プレート金型のコールドランナーシステム
2プレート金型のコールドランナーシステムは、通常、すべての金型の中で最も単純で費用効果が高いように設計されています。 その結果、一般的に、3プレート金型よりもリードタイムが速く、サイクルが短くなります。
2プレート金型では、スプルー、ランナー、ゲート、およびキャビティはすべて金型の片側にあります。 このタイプの金型の最大の欠点は、製品を射出成型した後にランナーを手動で切断する必要があることです。
3プレート金型のコールドランナーシステム
3プレート金型と2プレート金型の唯一の違いは、金型を3つの別々の部分に分割する3プレート金型の構造にランナープレートが追加されていることです。
3プレート金型の主な利点は、成形プロセスが完了したときにランナー部分とプラスチック製品を分離するのに役立つことです。 製造プロセス後に製造業者が余分な樹脂を手動で切断する必要がないようにします。 3プレート金型は、エンジニアにゲートの配置の選択肢を提供し、交換可能な場合、ホットランナー金型に代わる低コストの代替品です。
ただし、3板金型は構造が複雑なため、他の金型に比べてサイクルが長くて、樹脂の流れの道も長くなり、より多くの原材料を無駄にします。
コールドランナーシステムのメリット
今日のホットランナーシステムは、操作およびプラスチック製造プロセスで多くの利点を提供しますが、コールドランナー金型には、製造プロセス中に変更するのが難しい利点もあります。
さまざまな樹脂で使用可能:ホットランナー金型では使用できない感熱性樹脂が多数あります。
使いやすい
低い生産およびメンテナンスコスト:これらのシステムは、ホットランナーシステムよりもはるかに複雑ではありません。
より簡単/より迅速な色の変更:流れの道に保持された余分な材料は、成形品とともに冷却および排出されるため、色と材料を変更するときに、金型から前材料を排出する時間を無駄にしません。
コールドランナーシステムのデメリット
コールドオペレーティングシステムのコストは低くなる可能性がありますが、最終製品と総所有コストを考慮する必要があるという制限があります。
サイクルタイムの短縮:大量生産では、部品あたりのコストがホットランナー金型よりも高くなります
廃プラスチックと手作業の増加:2プレート金型では、成形後に切断が必要になり、大きな跡が残る可能性があります。 プレートダイが3つある場合、ランナーは自動的にカットされ、ゲートの跡が小さくなります。 いずれにせよ、どちらのタイプの金型も原材料の無駄につながります。
製品のデザインと美観に関する制限
結論
コールドランナーシステムは、少量から中量の生産、低い初期投資を必要とする製品に適しており、ホットランナーシステムがまだできない感熱性プラスチックに使用されます。
連絡先
DuyTan Mold., Ltd
Hotline : +84 28... read more

01
12月
一般的な種類のプラスチックを区別する
プラスチックは、多種多様な製品の製造に使用される必須成分です。 いくつかの物品は、ペットボトル、くし、飲料用容器などプラスチックで作られる。プラスチックを使用する場合、ユーザーとメーカーは、適切な目的で使用するために、使用されるプラスチックの種類を明確に確定する必要があります。 普通、製品には特定の識別番号(SPIコード)が割り当てられますが、製品にプラスチックの種類が記載されていない場合があり、ユーザーがそれらを区別するのが困難になります。
下記の記事DuyTanMoldは、「様々な種類のプラスチックをどのように区別しますか?」という質問に答えます。
プラスチック製品でリサイクルシンボルよる区別する
ほとんどのプラスチック製品のプラスチック表面の下側または上側には、3つの矢印の三角形のリサイクルシンボルの内側に少数があります。 この番号は、ユーザーが製品のプラスチックの種類を簡単に識別できるようにします。 プラスチックの種類ごとに、一つの分子または様々な分子のセットで構成されています。 プラスチックがリサイクルされるとき、様々な分子は混合されません。このため、 様々な種類のプラスチックを別々に分離される必要がある。リサイクル番号は、様々な種類のプラスチックを分類するための統一された方法であり、リサイクル業者が分類プロセスを行うのに役立ちます。
この記号は、国際標準化機構(ASTM)によって発行された樹脂識別コード(Resin Identification code-RIC)と呼ばれます。 これに対応して、三角形に1〜7の数字が表示され、それぞれの数字は異なる意味を表します。 これは、ペットボトルを構成するプラスチックの種類を表す番号記号です。
ポリエチレンテレフタレート(PETE又はPET)
用途:PETは、コンシューマ向け製品で最も一般的に使用されているプラスチックの1つであり、ほとんどのウォーターボトル、ボトル、及び一部の包装にあります。
安全性のレベル:ペットボトルは食品や飲料に安全であると考えられています。科学者はペットボトルを1回だけ使用することを推奨しています。未処理の再利用を繰り返すと、細菌汚染や発がん性物質(antimonyとphthalates)の放出を引き起こす可能性があります。
リサイクル可能性:PETは、ボトルからボトルへ (bottle-to-bottle) 完全にリサイクル可能な材料です。
一般的にリサイクルPETから作られる製品には、新しいペットボトル、カーペット、衣類、工業用ベルト、ロープ、自動車部品、コートのフィラー、冬の寝袋、建材、保護パッケージが含まれます。
高密度ポリエチレン(HDPE)
用途:石油から作られたHDPEは、「アルカセン」または「ポリエチレン」と呼ばれることもあります。 高密度プラスチックとして、HDPEはプラスチックボトル、水道管、コンベヤーベルト、化粧品包装、化学薬品、屋外工具の製造に使用されています。
安全性のレベル:高密度HDPEは非常に優れた耐摩耗性を備えています。 HDPE製品は低温と高温の両方に耐えるため、様々な気象条件で使用できます。 彼らは多くの過酷な化学物質に耐えることができます。 これは、ユーザーにとって最も安全なプラスチックの1つです。
リサイクル可能性:HDPEはほとんど生分解性がなく、自然環境に危険な物質を生成しません。彼らは完全にリサイクルして、バージンプラスチックとして使用できます。
ポリ塩化ビニル(PVC)
用途:PVCは、ポリエチレンやポリプロピレンに次いで、世界で3番目に広く生産されている合成プラスチックポリマーです。 PVCの硬質フォームは、パイプ路線やドアや窓などの建設、ボトルの生産、非食品包装、磁気カードや銀行カードなどのカードなどのアプリケーションで使用されます。
安全性のレベル:PVCには、phthalates、鉛、cadmium・或いはorganotinsなどの危険な化学添加物が含まれており、健康に影響を与える可能性があります。 これらの有毒な添加物は、時間の経過とともに空気中に逃げるか蒸発するか可能性があり、ユーザー、特に子供に危険をもたらします。
リサイクル可能性:PVCはリサイクルがほぼ不可能です。 したがって、PVCの使用をできるだけ制限する必要があります。
低密度ポリエチレン(LDPE)
用途:LDPEは、様々な容器、ディスペンシングボトル、薬品・化粧品容器用ボトル、ストロー、ビニール袋の製造に広く使用されています。 ビニール袋として最も一般的に使用されます
安全性のレベル:LDPEは化学的に耐性があり、細菌汚染の影響を受けにくく、様々な温度で食品を保存するために使用した場合に有害な毒素を漏らしません。... read more

19
4月
ボトルブローは、プラスチック材料から空のボトルを作成するプロセスです。このプロセスには、プリフォーム又はプラスチックチューブ(パリソン)の形でプラスチックを加熱及び膨張させることが含まれます。 二つのモールドプレートの間に配置されたプラスチック部品は、成形品の形状に似た中空形状になっています。次に、金型内部の形状に接触してフィットするまでプラスチックに空気を吹き込んで膨らませます。ブロープロセスが完了すると、製品は冷却され、押し出され、二次プロセスの準備のために余分な部分がトリミングされます。
ブロー成形には、主に射出ブロー成形(injection blow molding)と押出しブロー成形(extrusion blow molding)の2種類があります。これら2つの技術の主な違いは、ブロー成形がプリフォームの製造を実行し、ブロー実行時にプリフォームを保管して再加熱できることです。押出しブロー技術は、筒状の樹脂(パリソン)を製造するプロセスを実行し、パリソンが作成されたらすぐにブローする必要があります。
ブロー技術の歴史
ペットボトルのブロー技術は、古代の吹きガラスプロセスにそのルーツがあります。 溶融状態のガラスとプラスチックの両方を簡単に希望の形状に作成できます。 最初の吹きガラスプロセスは、フリーブローと呼ばれていました、紀元前1世紀頃に作成されました。 西暦1世紀までに、ブロー金型が形成され、ブロープロセスが自由形状に置き換わり始めました。
1850年、Samuel Armstrongは、ブロー成形材料として天然ゴムの使用について特許を取得しました。 1930年に、酢酸セルロースを原料として使用するPlax Corporationの最初の成形機が開発され、1939年に、英国のインペリアル化学工業によって低密度ポリエチレン(LDPE)が作成されました。 LDPEはブロー成形に適しています。ブロー成形は、ペットボトルのブロー成形業界の発展への道を開きました。 1950年代までに、ブロー成形業界は正式に開発され、商業化され、今日の最新のボトルブロー技術への道を開きました。
ブロー成形プロセス
ブロー成形は、溶融、均質化、押し出し、成形(ブロー)、冷却、及び押し出しからなる非常に単純なプロセスです。 各種製造工場では、冷却サイクル又は追加の加熱や添加剤と着色剤の組み合わせなどの追加のプロセスを使用する場合があります。 これらの追加プロセスは、設計と最終製品の使用目的によって異なります。
熱によるプラスチックの可塑化と溶融:プラスチックペレットがスクリュー、押出機に侵入して通過するとき、プラスチックは連続練りと加熱によって溶融します。 プラスチックを溶かすための熱を提供するために、電気加熱部品又は加熱リングが押出機の周りに巻かれています。 押出機スクリューは、各樹脂の仕様に均一に十分なせん断力と圧縮力を提供するように設計されています。
プラスチックを筒状の樹脂(パリソン)又はプリフォームに成形する:このプロセスは、デュアルプロセスになる前に、プラスチックをパリソン又はプリフォームの形に変換するのに役立ちます。
パリソンクランプ(型を閉じる):モールドプレートの2つの部分がパリソンでクランプされ、ボトルブロープロセスを実行するための穴が1つだけ残されます
ブロープラスチック:圧縮空気がプリフォームの内部に導入され、パリソンが隙間を埋めて金型の壁と一致するまで膨らませ、金型の形状に合わせて成形します。
製品の冷却と取り出す:プラスチックが金型壁に接触すると、製品のサイズを安定させるために所定の速度で冷却されます。 冷却後、金型が開き、製品が取り出されます。
トリミング、バリの除去:ブロー成形プロセスが完了した後、ほとんどのブロー成形金型にはバリと余分なプラスチックがあるため、製品の要件に応じてこれらの部品を除去する必要があります。
リークテスト:ペットボトルとパッケージで行う必要のあるプロセスです。... read more
06
4月
3プレート金型
コンセプト:3プレート金型はコールドランナーシステムを使用した射出成形金型で、ランナーは2つの平面に配置され、金型を開くときに、製品を取り出すための開口部とランナーを取得するためのもう1つの開口部があります。 したがって、プッシュシステムを使用して製品とランナーを金型から取り出す場合は、2つのシステムを配置する必要があり、金型構造は2プレート金型よりも複雑で大きくなります。 3プレート金型は、ランナーを自動で切り離し製品を取り出せます。 複数のゲートを必要とする大型製品又は複数のゲートを必要とするマルチキャビティ金型の場合、3プレート金型を使用できます。
3プレート金型の構造
このタイプの金型を構成している3つの主要な部品は次のとおりです。
1. 固定側型板は成型機の固定板に取り付けられています。
2. キャビティプレートは他の2つのメインプレートにリンクされています。
3. 可動側型板は機械の可動板に取り付けられています。
1
サブ固定側取付板
16
ガイドブッシュ
2
固定側取付板
17
サポートピン
3
ランナーストリッパープレート
18
プーラーボルト
4
固定型板
19
ストッパーボルト
5
ストリッパープレート
20
エジェクタガイドピン
6
可動型板
21
リターンピン
7
バックアッププレート
22
ランナーエジェクションセット
8
スペーサーブロック
23
ランナーロックピン
9
インジェクタプレート上
24
ランナーロックピン用ブッシュ
10
インジェクタープレート下
25
ガイドブッシュ
11
ベースクランプ板
26
スプルーブッシュガイド
12
キャビティインサート
27
スプルーブッシュ
13
エジェクターブッシュ
28
ロケーティングリング
14
コアインサート
29
テーパー位置止めセット
15
ガイドピン
30
プラロック
動作原理
ステップ1:金型を閉じて、樹脂を製品に流入します。
ステップ2:金型を開く:型を開くとき、キャビティプレートが4つのプラロック(30)(パーティングロック)によってストリッパープレートに保持されるため、ランナーを含む側が最初に開きます。ランナーはランナーロックピンによって取り出せます。
金型は開き続け、プーラーボルト(18)のツバがパーティング面に接触します。このとき、パーティング面は分離できず、固定側取付板のクリアランスに沿ってストッパーボルト(19)を引っ張ります。固定側取付板とランナーロック板との接触面が開いており、開くとランナーロックピンが内側に引っ込み、ランナーストリッパープレートをブロックするため、ランナーがランナーロックピンから切り離します。
ステップ3:ランナーエジェクターピンは、スプリングの力でランナーを突き出します。
ステップ4:可動型板は開き続けて、サポートピンのブロッキングナットがパーティング面に作用します。この力は、プラロックの保持力よりも大きくなります。
ステップ5:プッシャーシステムが2つのインジェクタープレートを押し上げ、これら2つのプレートがエジェクタガイドピン上をスライドし、リターンピンを持ってきて、インジェクタープレートに衝撃を与え、製品を突き出します。
ステップ6:可動型板が閉じ、閉じる前にプッシュシステムが撤退し、次にスプリングが2つのインジェクタープレートを押してストリッパープレートを引き戻し、金型が閉じて新しいサイクルを実行します。
3プレートモールドのメリットとデメリット
2プレート金型と比較した3プレート金型のメリット
メリット
デメリット
+ ゲートの位置を簡単に選択できます。
+ 3プレート金型は通常金属プラグを使用しているため、組バラシが容易です。
+ 製品とランナーは分離されています。
+ 複雑な製品を生産できます。
+ 製造コストは2プレート金型よりも高い 。
+ 長い射出成形サイクル。
+ 成形機は大きなストロークが必要です。
+ 複雑な構造の金型、2プレート金型よりも耐久性が低い。
ホットランナー金型と比較した3プレート金型のメリットとデメリット
メリット
デメリット
• ホットランナーよりも安価に製造します。
• ホットランナーよりも故障する可能性が低い。
• 熱に弱い材料はより分解しにくい 。
• プラスチック素材の交換が簡単
• より長いサイクルタイム 。
• 成形工程後に樹脂ラインを処理する必要があります。
• より大きな射出圧力。
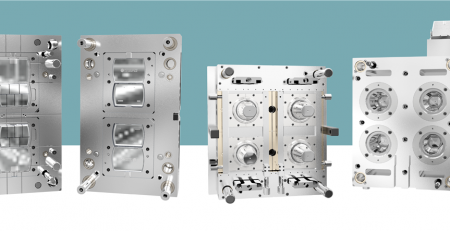
Duy Tan Mold会社の3プレート金型。
Duy Tan Mold Co.、Ltd.は、プラスチック射出成形金型の製造に20年以上の経験があります。 化粧品、医療、工業製品のキャップに3プレート金型技術を適用し、成形後の作業における投資と人件費を企業が最適化するできるよう支援します。
栄養補助食品容器用3プレート金型
工業品用3プレート金型
試験管キャップを製造する用3プレート金型
連絡先:
Duy Tan Mold Co.,Ltd
Hotline :... read more
23
5月
ゲートとは何ですか?
ゲートは、メインチャネルと金型キャビティの間の狭い交差点です。 これは、溶融プラスチックが金型キャビティに流入するポイントです。 注入された溶融プラスチックは金型キャビティ内で固化して製品を形成しますが、プラスチックはゲートでも固化するため、製品にプラスチックが残ります。 したがって、このプラスチック部品を取り外して、2プレート金型で手動切断するか、3プレート金型で自動切断して完成品を得る必要があります。 プラスチック製品からゲートを取り外した後、取り外した場所に跡が残ります。
ゲートは、製品と材料に応じて、キャビティ周辺のさまざまなポイントに配置できます。 それらは、丸い、平らな、いくつかは細いくなっている、いくつかは一定の直径を維持するなど、さまざまな形状を持つことができます。
ゲートの種類と位置が重要なのはなぜですか?
ゲート(Gate)は、全体的なサイクル時間、金型のコスト、及びプラスチック製品の美的仕上げに影響を与える可能性があります。 したがって、金型を作成する場合、エンジニアは金型を設計する前に、ゲートのタイプとゲートの位置を決定する必要があります。
金型キャビティに入る材料のゲート位置とゲートを決定すると、射出圧力とプラスチック溶融温度に影響を与える可能性があります。これは、金型キャビティ内のプラスチック充填に大きな影響を与えます。 小さなゲートは、金型キャビティへの射出圧力を増加させ、背圧を引き起こし、ゲートの周囲にフローマークを形成する可能性があります。
ゲートは、エジェクターピンの位置から安全な距離に配置する必要もあります。 流れを促進し、製品の欠陥を防ぐために、理想的な位置は大きな肉厚がある箇所の近くです。
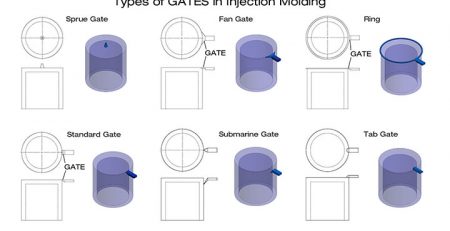
タイプ 1:サブマリンゲート(Submarine Gate)
サブマリンゲートは、2プレート金型で使用される射出成形ゲートタイプです。サブマリンゲートは通常、射出成形金型を効率的に充填できるように角に配置されます。 サドマリンゲートは、ABS(アクリロニトリルブタジ
エンスチレン)、ポリプロピレン(PP)、低密度ポリエチレン(LDPE)、高密度ポリエチレン(HDPE)などのいくつかのプラスチックに適しています。
タイプ2:カシューゲート(Cashew gate)
カシューゲートは、ゲートの取り外し中に変形する可能性のある製品に一般的に使用されます。 カシューゲートは、標準のサブマリンゲートでは接続できない射出成形金型の難しい箇所にアクセスできます。 このタイプのゲートは、プラスチックのタイプによって制限されません。
タイプ3:エッジゲート(Edge Gate)
エッジゲートは、最も単純に設計されたゲートタイプです。 エッジゲートは、製品の厚い部分のエッジに使用されます。 射出成形後に沈み跡や表面欠陥を残しません。 エッジゲートはプラスチックの高い特性を必要とせず、射出成形プロセスを最適化するための設計が単純な場合に適しています。
タイプ4:スプルーゲート(ダイレクトゲート)
ダイレクトゲートはシンプルゲートタイプで、射出成形で一般的に使用されています。 それは、射出成形中の圧力解放を可能にする円錐を備えた円形の断面を持っています。... read more

10
2月
ホットランナーシステムとは何ですか?
別名「ランナーレス成形」とも呼ばれるホットランナーは、射出式の成形金型で使用される電気で加熱チャネルのシステムです。プラスチック射出成形金型キャビティに直接射出するために、樹脂が流れる内部が常に溶融状態に保つことを目指します。ホットランナーシステム配置の金型はホットランナー金型と呼ばれ、金型の不可欠な部分であるプラスチック射出成形金型に直接取り付けられます。金型内の温度は、プラスチック製品の射出成形中に一定の温度を作り出すのに役立つコントローラー(Controllers)によって制御されます。
ホットランナーシステムの構造
ホットランナーシステムは、スプルーブッシング(Sprue bushing)、ノズルまで樹脂を分岐させる(マニホールド)、ノズル(Nozzle)、ゲート(Gate)のコンポーネントで構成されています。
スプルーブッシング(Sprue bushing)
スプルーブッシングは、機械のノズルからマニホールドまでのプラスチックを助ける部分です。 流路システムで均一な熱を確保するために、このノズルでも、プラスチックは熱流路システムの他の部分と同じ方法で加熱及び制御する必要があります。 このゾーンの温度が高温に敏感な材料に対して低すぎる場合、製品の表面は高品質を達しません。
機能:
成形機会のノズルに接続します。
機械からノズルに接続する流れシステムを密閉します。
必要に応じて圧力を下げます。
必要に応じて、可塑性樹脂流れをフィルタリングします。
ノズルまで樹脂を分岐させる(マニホールド)
マニホールドは、複数のノズルを介した間接射出の場合に使用されます。マニホールドは、機械の高温分岐から金型のキャビティまでのプラスチック分配プレートとして機能します。
機能
可塑性樹脂流れを輸送及び配布します。
射出中は樹脂温度を一定に保ちます。
樹脂流れへの圧力を伝達する。
ノズル(Nozzle)
ノズルはホットランナーシステムの最終的な位置であり、ゲートへの熱伝導体で構成されています。ゲートは、流路から金型キャビティに可塑性樹脂を供給する役割を果たします。
機能
ゲートに可塑性樹脂を供給します。
射出中は樹脂温度を一定に保ちます。
ゲート(Gate)
機能
金型キャビティに可塑性樹脂を供給します。
金型キャビティへの樹脂流路を維持します。
樹脂の流れを止めます。
オープンゲート(Open Gate)
結晶性及びアモルファスプラスチック材料に使用できます。オープンゲートで注意すべき仕様:ゲート直径、ゲートの冷却ゾーン、及び部品の品質を最適化するためのゲート先端部の温度制御。 オーペン方式のゲート(Open)は、部品の表面に小さな跡を残します。 この跡のサイズは、ゲートの形状と材料特性に直接関係しています。
オープンゲートを使用したシステム構造
1. Locating Ring
2. Socket Head Cap Bolt
3. Bolt Manifold Plate
4. Bolt Cavity... read more
18
5月
プラスチック材料の乾燥は、射出成形プロセスの重要な部分です。
プラスチック材料には、吸水・吸湿が著しく、製品に不具歪を発生する可能性が有り、材料乾燥は、最小限に抑えるか、排除するのに役立ちます。 プラスチック材料の吸水・吸湿の程度は、樹脂の種類と材料の特定の用途に基づいて決定されます。
DuytanMoldは、プラスチック材料に吸水・吸湿の影響と、生産プロセスを実行する前に材料を処理する方法を分析します。
プラスチック材料の乾燥:材料及び周囲の環境と湿度の違いに基づいて、熱を使用して原材料に対して水分量を減らすプロセスです。
*吸水率の高い樹脂と低い樹脂を区別します。
表A1
プラスチックの種類ごとに吸水率の程度が違います。
高い吸水性樹脂(表A1)
ナイロン、ABS、アクリル、PET、PBT、ポリウレタン、ポリカーボネートおよび他の多くが含まれます。
材料チップは、分子に対する環境の影響を直接受けます。
樹脂の環境と湿度の違いにより、各材料に対して適正な除湿工程を行う必要が発生する。
吸水性の特定
環境の湿度が高い事により影響がある。
湿度はプラスチックの分子構造に影響を与える。
乾燥後は迅速に取り扱う必要がある。
低い吸水性樹脂(表A1)
PVC、ポリプロピレン、ポリスチレン、ポリエチレン、および他の多くが含まれます。
これらの樹脂は、チップ内部に僅かしか吸湿しません。ただし、チップの表面に付着する湿気があり、多湿の環境に触れる時、表面の湿気を取り除くために熱を使用する必要があります。以下は、低い吸水性樹脂の特性です。
低い吸湿性の特性
湿気はチップ表面にのみ存在する。
プラスチックの湿気は、空気の湿度に影響を受ける。
熱と空気で容易に除水できる。
プラスチック材料を乾燥させないときに発生する問題
射出成形プロセスを実行する前に、プラスチックから水分が確実に除去されるように乾燥させる必要があります。
樹脂チップが処理前に乾燥されていない場合、水分は高温で溶融してるポリマーと反応し、ポリマーの分子構造に変化を引き起こします。
この化学反応は加水分解と呼ばれ、以下の結果になります。
劣った物理的特性のある製品: 衝撃強度と弾性強度が低下する。
射出効率の低下。
外観の問題:湿気が原因でシルバー・ストリークが現れ、ゲートの周辺に流動痕跡が発生し廃棄の割合を増やし、成型品の品質を低下させる。
乾燥の利点
美観上の問題を防ぐ:色むら、シルバー、ガスなど。
加水分解の防止:化学反応により分子の結合が切断され、材料の共有結合が減少し、特性が大幅に低下する。
製品損傷の防止:乾燥時に、成形する事に適した材料乾燥が達成されない場合、製品の損傷や構造的破損が発生する可能性がある。
プラスチックの乾燥温度と乾燥時間
各素材の乾燥温度と乾燥時間は違い、生産担当者は各材料の特性をよく理解する必要がある。
*乾燥時間と乾燥温度表(表A2)
総括
プラスチックの吸湿性は、高吸水性プラスチックと弱吸水性プラスチックの2つのタイプに分けられます。(表A1)ただし、製造プロセスでは、湿気がこれらの樹脂の両方に影響を与え、プラスチック加工プロセスに直接影響を及ぼし、製品の機械的特性と美観を低下させます。したがって、生産担当者は各タイプのプラスチック材料の特性を理解し、適切な処理方法を実施する必要がある。
read more

11
3月
金型製造に関しては、鋼又はアルミニウムが金型を構成する2つの主成分であり、製造コストの60%以上を占めています。 適切な工具鋼を選択すると、製品の品質とコストに大きな違いが生じる可能性があります。 選択を誤ると、製造工程で非常に深刻な問題が発生する可能性があります。成形中の数百トンまでの圧力に耐えられないため、金型が変形する可能性があります。 標準以下の鋼は、成形中に割れ、折れなどが発生する可能性があります。 より適切な材料を選択するために、メーカーは下記の質問に答える必要があります。
モールドセットで生産される成形品の量はどれくらいですか?
製品の望ましい表面仕上げは何ですか?
予想されるサイクルタイムはどれくらいですか?
使用されているプラスチック材料は何ですか?
割れやすい薄い鋼の箇所はありますか?
プラスチック製品の加工に使用される技術(射出成形、ブロー成形など)
耐摩耗性及び化学的腐食に対する耐性。
切削加工性、溶融温度、しぼ可能性
金属鋼で 物質の特徴
金型製造に適した鋼の種類を決定するために、鋼に存在する各元素の特性を明確に決定する必要があります。そこから、目的の生産ニーズに最適な鋼を選択できます。
炭素(C):炭素は鋼の最も重要な元素であり、炭素の程度は材料の硬度と強度を制御し、熱処理への応答、靭性、加工性は鋼の炭素密度に依存します。
マンガン(Mn):マンガンは、鋼中の炭素に次いで2番目に重要な元素である可能性があります。 Mnは炭素と同様の効果があり、鉄鋼メーカーは2つの組み合わせを使用して、目的の特性を持つ材料を取得します。
鉄鋼におけるMNの役割
穏やかな脱酸剤として、溶鋼から硫黄と酸素を除去し、スラグを形成する洗剤として機能します。
硬度と強度が上がりますが、鋼の靭性が低下します。
硫黄と結合して硫化マンガンを形成し、鋼の加工性を向上させます。
リン(P):鋼の引張強度を高め、加工性を向上させますが、耐食性に悪影響を及ぼし、溶接時に材料に亀裂が入る傾向が高まるため、一般に望ましくない不純物と見なされます。
硫黄(S):硫黄は一般的に不純物と見なされます。 硫黄は加工性を向上させますが、横方向の延性と衝撃強度を低下させ、縦方向の機械的特性にはほとんど影響を与えません。 また、耐食性や溶接性にも悪影響を及ぼします。
シリコン(Si):Siは鋼の主要な脱酸剤の1つです。 Siは溶鋼から酸素気泡を取り除くのに役立ちます。 これは、鋼を作るために最も一般的に使用される要素です。
クロム(Cr):クロムを鋼に添加すると、鋼の硬度が高まり、耐食性が向上します。 ステンレス鋼は12%以上のクロムを含むことができます。 鋼中のクロムの割合が1.1%を超えると、鋼を酸化から保護する表面層が形成されます。
バナジウム(V):化学元素バナジウムの効果はMn、Mo、Cbの効果と似ています。 他の合金元素と併用すると、硬度、強度、耐衝撃性が向上します。 高温軟化、耐圧能力、耐摩耗性が向上します。 バナジウムは、他の合金元素とともに窒化、ばね鋼の加熱に使用されます。
タングステン(W):タングステンは、クロム、バナジウム、モリブデン、又はマンガンとともに使用され、切削工具に使用される鋼を製造します。 鋼が高温でその硬度を維持するのに役立ちます。
モリブデン(Mo):モリブデンはマンガンやバナジウムと同様の効果があり、硬度を高め、高温での作業能力も耐食性を向上させます
コバルト(Co):コバルトは、高温での鋼の作業性と透磁率を向上させます。 硬度が上がり、(熱処理プロセスで)焼入れ温度を高くすることもできます。
ニッケル(Ni):鋼の耐食性を高めることに加えて、硬度を高めるためにNiが鋼に添加されます。 ニッケルは、他の合金元素、特にクロムやモリブデンと組み合わせて使用されることがよくあります。... read more
04
5月
プラスチック射出成形金型の製造コスト
プラスチック製品の製造において、最初に考慮しなければならないコストは、金型の製造コストです。 製造する製品の複雑さに応じて、金型のコストは1,000ドルから数十万ドルの範囲になります。 キャビティの数が少ない金型は、それに応じてコストが低くなります。 逆に、製造時間が長いため、製品の製造コストが高くなります。 したがって、現在及び将来の出力に基づいて、必要な数の金型キャビティのバランスをとる必要があります。 また、製品ごとにライフサイクルが違うため、適切な耐久性を達成するための金型の計算して製造においても考慮すべき重要な要素です。
プラスチック射出成形金型の製造コストは、下記の色々な要因に依存します
製品サイズ、キャビティの数。
製品の複雑さ。
製品の精度。
使用する金型の構造と技術:2プレート金型、3プレート金型、ホットランナー金型、スレッド金型、スライドなど
金型製造の材料。
金型寿命、メーカーの保証責任。
使用するプラスチックの種類。
製品の美的要件。
このような入力要件がある場合、金型メーカーは最初に金型の総コストと処理時間を計算する必要があります。 その後、熱処理、研磨、仕上げ、表面仕上げなどの他のコストを考慮する必要があります。 金型のあらゆる側面が考慮されていることを確認してください。 すべての費用は、特定の数の製品を含む製品ごとに差し引かれますが、金型の費用が最大の初期投資費用です。 したがって、生産者は利益を得るために考慮に入れなければなりません。
プラスチック材料のコスト。
この費用は、製品に使用されているプラスチックの種類に依存します。 プラスチックコストは、製品あたりの最大の変動費です。 エンジニアリングプラスチックは、一般的に普通のプラスチックよりも高価です。
人件費
プラスチック射出成形法の利点の1つは、プラスチック製造プロセスの自動化が容易なため、人件費が低いことです。
機械の操作コスト
生産時間は多くの要因の影響を受けます。 機械のサイクルが長いほど、エネルギーコスト、機械の摩耗、及び人件費が高くなります。 いくつかの要因が、以下のように、マシンが注文を履行するのにかかる時間に影響を与える可能性があります
製品の複雑さ:製品の形状が複雑な場合や肉厚が大きい場合、製造に必要な時間が長くなります。
キャビティの数:マルチキャビティ金型は開始に費用がかかる場合がありますが、製品は同じ期間に大量に製造されます。
金型の準備時間:金型を機械に挿入し、プロセスを準備・校正するために必要な時間は、製品あたりのコストを増加させる可能性があります
プロジェクトの可能性を考慮する・適切な金型品質の選択
数千を超えるプラスチック製造施設とプラスチック射出成形金型を備えています。 サプライヤーを選ぶときは、多くの要素を考慮する必要があります。 製造能力、品質保証、企業の評判、コスト、納期などが含まれます。 ニーズに合った金型メーカーを見つけるのは時間がかかる場合があります。 したがって、サプライヤに絞り込むことができる生産量要件の決定を検討する必要があります。
金型加工を注文する前に考慮する必要のある基本情報
基本情報
変動費:ユニットあたりの生産コスト(成形、生産後加工、梱包、運送など)。
ユニットあたりの小売価格:各ユニットをいくらで販売していますか。
初回注文数量(単位):初回注文で生産しているユニットの数
金型費用:金型に支払う前払い費用
金型寿命:金型が製品寿命の終わりまでに生産できる製品の数。
管理する必要のある情報
損益分岐点:金型を回収するために販売する必要のある製品の数と、ユニットあたりの変動費。
総注文コスト(最初の注文の場合):金型の購入と注文された製品の製造の合計コスト。
総利益(最初の注文の場合)。
この金型での最大利益:生産金型で生産できる最大利益。
総売上高(初回注文の場合):初回注文で取得できる総売上高。
製品の単位あたりの総コスト:製品の単位あたりに請求されるすべてのコストの合計。
製品の単位あたりの利益:製品の単位あたりに得られる利益。
プロジェクトに適合する金型の選択
金型を注文することを決定する要因を考慮した後、一般的に射出成形金型は、低出力金型と高出力金型の2つのグループに分けることができます。 生産数が少ない場合もありますが、製品の構造や仕上げ能力が求められるため、より高品質な金型を使用する必要があります。
少量生産金型
これは、完全に製造された高品質の部品を提供する専門サービスですが、顧客の要件に応じてわずか50,000個です。... read more